环保涂装新标准 家具无尘喷漆房与高温固化房技术解析
随着环保法规趋严和消费升级,家具及汽车涂装行业正经历从传统粗放式喷漆向绿色、精密、高效方向的深刻变革。作为涂装生产线的核心装备,家具无尘涂装喷漆房、家具五金烘干固化房以及高温汽车烤漆房的技术水平,直接决定了产品外观质量、生产效率和环境合规性。本文将从设备原理、工艺优势及选型要点三方面展开分析,为环保厂家与涂装用户提供系统参考。
一、家具无尘涂装喷漆房:从源头控制缺陷
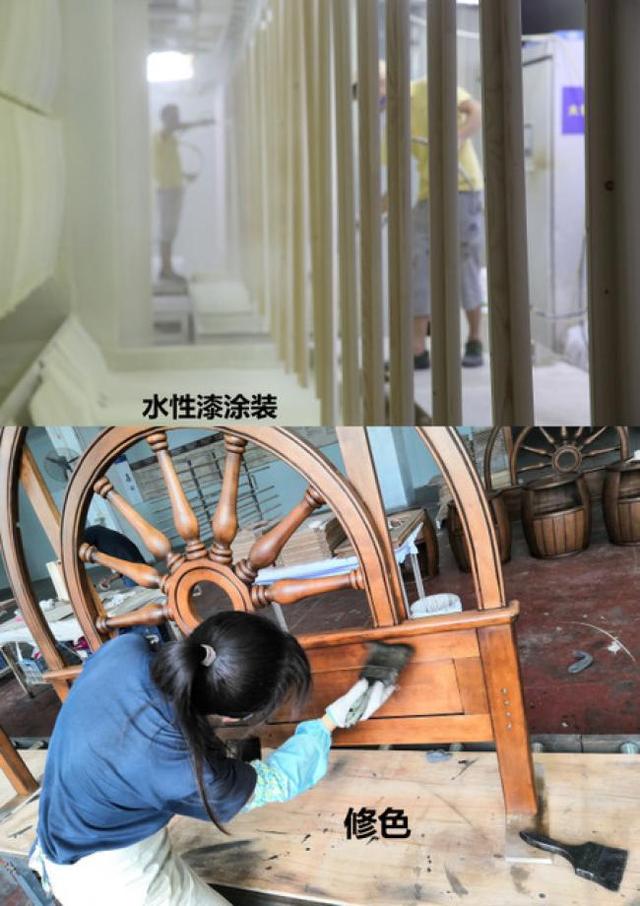
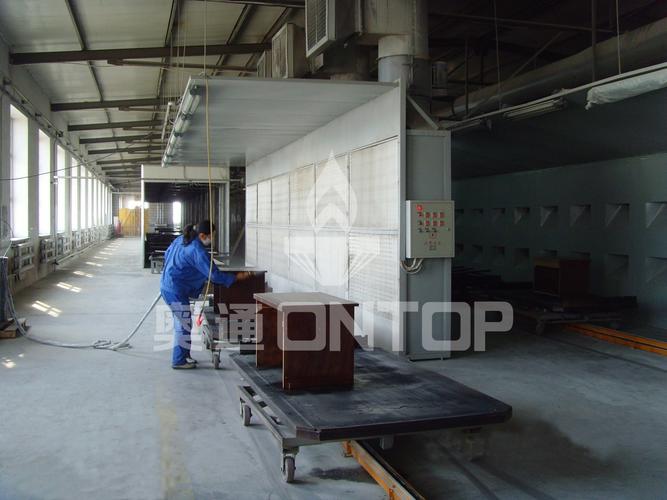
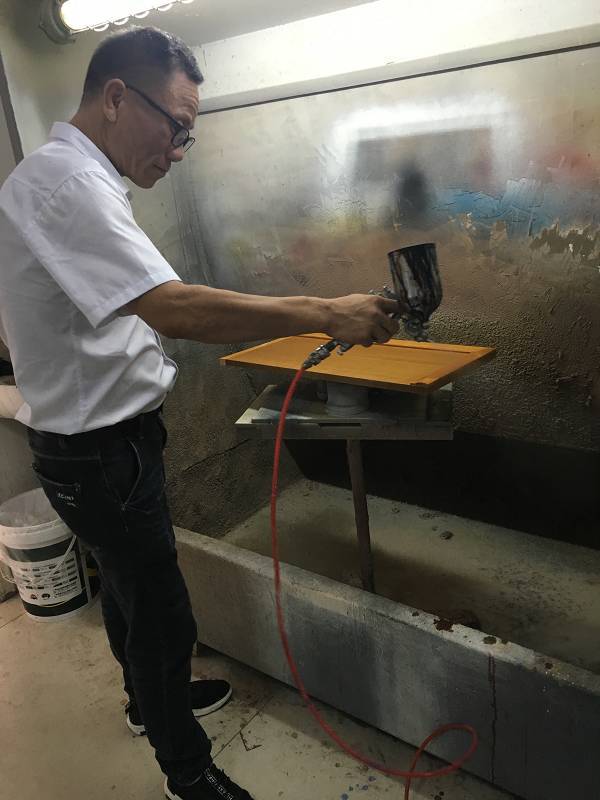
家具表面的颗粒、橘皮、缩孔等缺陷,80%以上来源于喷漆环境中的尘埃与 improperly 控制的漆雾。专业无尘涂装喷漆房通过三级过滤送风系统(初效+中效+高效),将车间空气洁净度提升至万级甚至千级标准,配合底部或侧墙抽风形成稳定层流,确保漆雾不扩散、不沉降。
对于家具五金件(拉手、铰链、支架等)而言,工件体积小、形状复杂,推荐采用带旋转挂具的侧抽风喷漆房,使气流均匀包裹工件,避免死角积漆。环保厂家在设备设计上更加注重漆雾处理:采用干式漆雾过滤箱或湿式水帘柜,结合活性炭吸附或催化燃烧装置,确保VOCs排放符合地方标准。以某环保设备厂家的实测数据为例,配置干式过滤+沸石转轮浓缩的喷漆房,漆雾去除率可达98%以上,非甲烷总烃排放浓度低于30mg/m³。
选型要点:①确认送风量需满足换气次数≥60次/小时;②照明强度不低于800Lux,且灯具需防爆防尘;③工件周转区与喷漆区应设置风幕隔离。
二、家具五金烘干固化房:温度均匀性决定良率
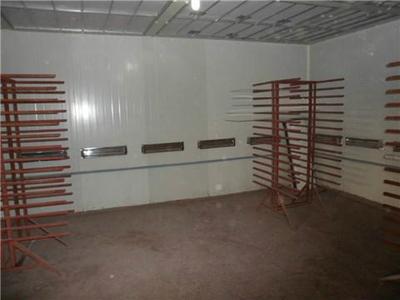
家具五金件经涂装后需快速烘干固化,否则易出现流挂、针孔或附着力不足。常规烘干固化房多采用电加热或燃气热风循环方式,关键指标是温度均匀性(±3℃以内)和升温速率。环保厂家近年来推出的高温固化房,通过优化风道布局和采用变频风机,使房内各点温差控制在±2℃,并具备程序升温功能(从室温升至180-200℃分段可控),适配粉末涂料、水性漆及UV漆等多种涂层体系。
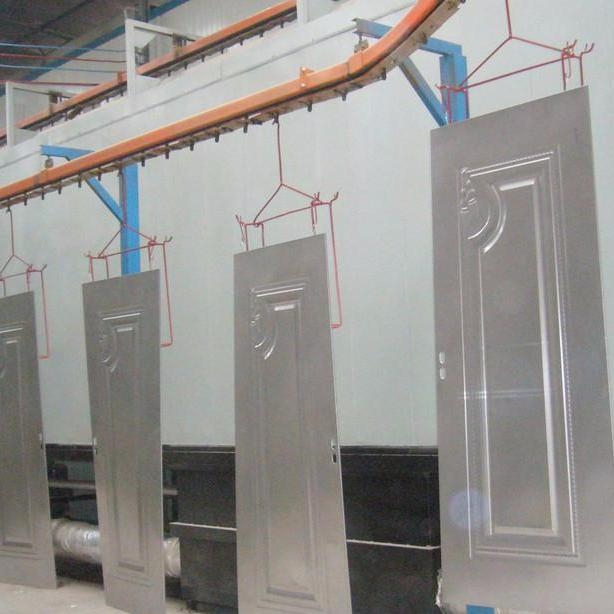
针对家具五金件量大、品种多的特点,建议选择台车式或悬挂链式连续固化房。前者适合小批量多品种,后者与喷漆线联动可实现自动化生产。值得注意的是,烘干固化过程中产生的溶剂蒸汽需经排风管引入废气处理装置,避免在房内积聚形成安全隐患。某汽车零部件供应商的案例显示,采用高温固化房(设计温度250℃)并对排风进行RTO蓄热燃烧处理后,车间空气质量明显改善,且工件涂层附着力达到GB/T 9286标准一级。
选型要点:①保温层厚度不低于100mm岩棉,减少热损失;②配置超温报警与联锁排风;③台车底部需设接漆盘防止滴漆污染加热元件。
三、高温汽车烤漆房:跨界技术赋能家具涂装
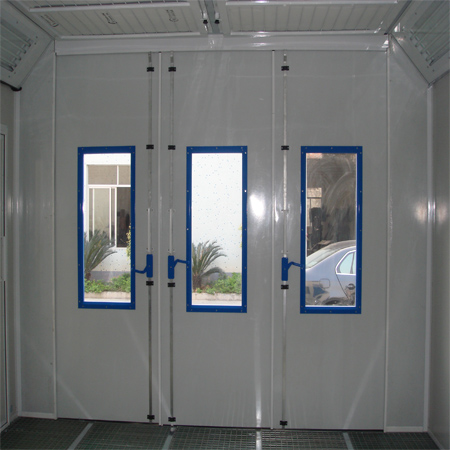
高温汽车烤漆房原本服务于汽车修补与整车涂装,其核心优势在于高洁净度、快速升温和精准温控。环保厂家将这类技术移植到高端家具涂装领域,尤其是实木或金属家具的PU/PE漆烘烤工序。汽车烤漆房通常采用柴油/燃气燃烧器加热,配合不锈钢热交换器避免燃烧产物污染漆面,送风经均压层形成垂直层流,洁净度可达千级。
与家具喷漆房相比,汽车烤漆房的过滤级别更高(高效过滤效率≥99.9%@0.3μm),且房内正压保持稳定,能有效杜绝外部灰尘侵入。对于要求高光泽、高丰满度的家具产品,这种环境带来的外观提升立竿见影。但需注意:汽车烤漆房的设计风速一般在0.25-0.35m/s,若用于大平面家具板件喷涂,需适当调整风量以避免漆雾反弹。高温烘烤模式(60-80℃)对木材含水率有影响,实木家具需先做预干燥处理。
选型要点:①核实燃烧器与热交换器的材质耐腐蚀性;②确认防爆等级满足溶剂型涂料使用要求;③红外烤灯与热风循环结合可缩短升温时间30%以上。
四、家具涂装整线集成与环保趋势
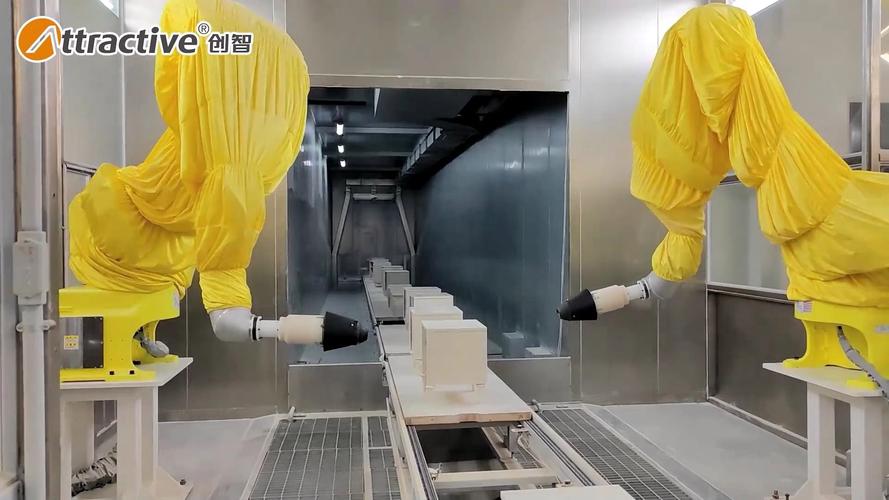
单一设备性能再优越,若未与前后工序有效衔接,也难以发挥最大效益。环保厂家目前的趋势是提供“喷漆—流平—烘干—固化”整线集成方案:无尘喷漆房与烘干固化房之间通过密闭式过渡段连接,工件不落地转移;废气集中收集后统一处理,减少管路重复投资。例如,某家具厂采用“干式喷漆房+红外流平室+高温固化房+活性炭吸附脱附催化燃烧”组合,涂装线长度缩短20%,漆膜一次合格率提升至96%以上。
面向水性漆和UV漆的普及将推动设备向低温高风速烘干、UV固化通道等方向演进。环保厂家也在加装物联网模块,实现温湿度、压差、VOCs浓度的实时监控与远程启停,帮助用户降低运维成本。可以预见,以无尘喷漆、高效烘干、高温固化为核心的成套涂装装备,将持续成为家具与汽车五金行业绿色转型的硬件基石。正确的设备选型不应盲目追求高配置,而应结合工件材质、涂料类型、产能节拍和排放要求进行经济性评估——这一点,在与环保厂家的早期技术对接中尤为关键。
如若转载,请注明出处:http://www.njcqs.com/product/49.html
更新时间:2026-10-18 01:40:26