家具与木制品喷漆系统全解析 打造完美涂装的关键要素
一、引言
在家具制造与木制品加工行业中,涂装是决定产品外观质感、耐用性和附加值的核心环节。一套高效、稳定的喷漆系统不仅能够提升生产效率,更能确保漆面均匀、附着力强、色泽饱满。无论是实木家具、板式家具还是定制木门、橱柜,合理的涂装工艺与设备选型都是企业竞争力的重要体现。本文将系统介绍家具与木制品喷漆系统的构成、工艺要点及常见问题解决方案,帮助读者全面理解家具涂装的关键技术。
二、家具喷漆系统的主要组成
一套完整的家具喷漆系统通常包括以下几个部分:
1. 喷漆设备
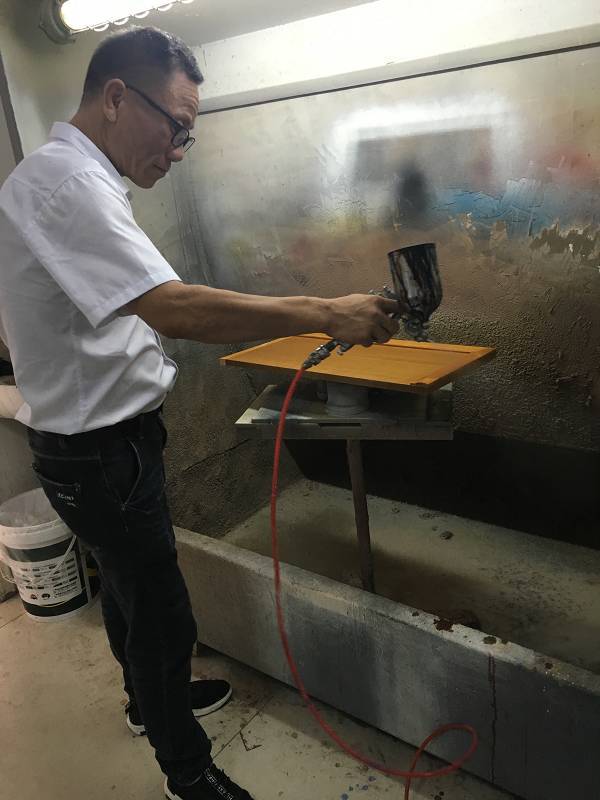
- 空气喷枪:传统而广泛使用,适合小批量、多品种生产,漆雾细腻,但涂料利用率相对较低。
- 高压无气喷涂:适用于高粘度涂料,喷涂效率高,漆膜厚实,常用于底漆和面漆的快速施工。
- 静电喷涂:利用静电吸附原理,涂料利用率可高达80%以上,适合大批量、规则形状的木制品。
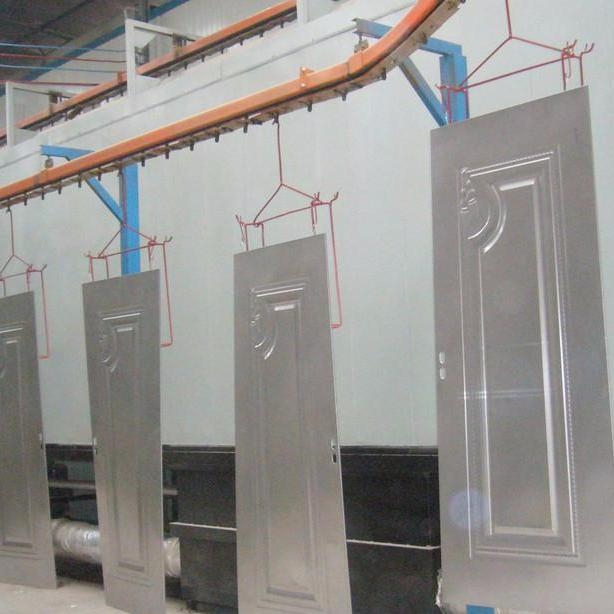
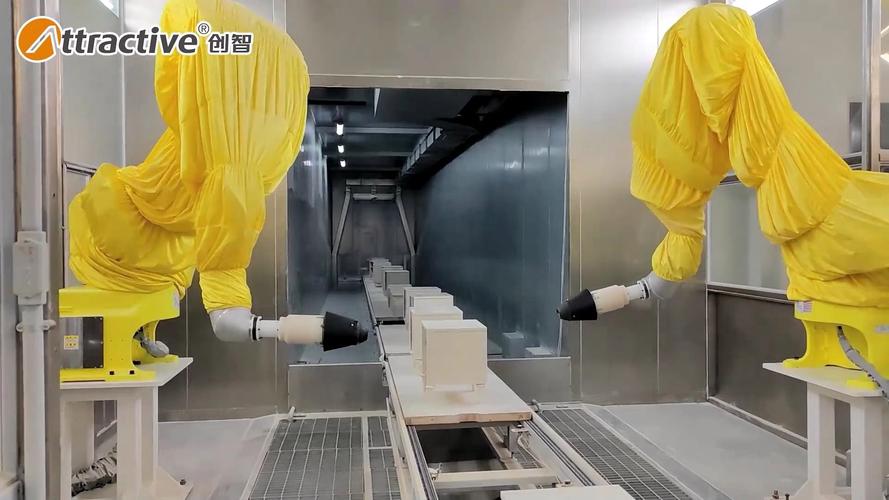
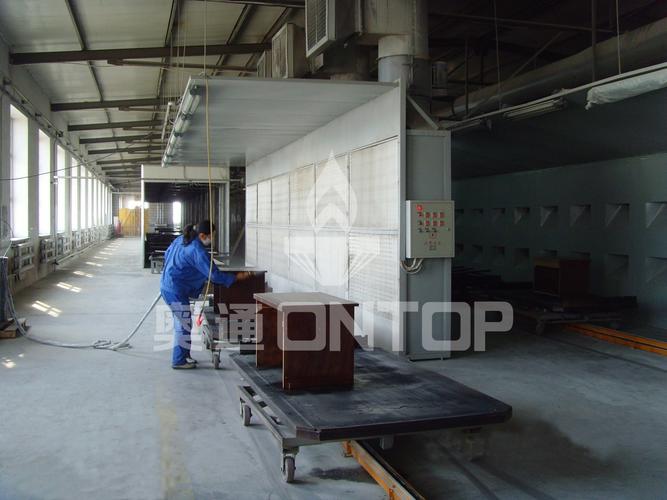
- 自动喷涂线:包括往复机、机械臂等,适用于板式家具的批量化平面喷涂。
2. 漆雾处理与排风系统
- 水帘柜:通过水幕捕捉过喷漆雾,减少环境污染。
- 干式过滤柜:使用过滤棉或纸箱收集漆雾,维护简便。
- 排风与新风系统:保证喷房内微正压或微负压,确保漆雾不扩散,同时为操作人员提供安全环境。
3. 干燥与固化设备
- 自然干燥:适用于快干型硝基漆等,但受环境影响大。
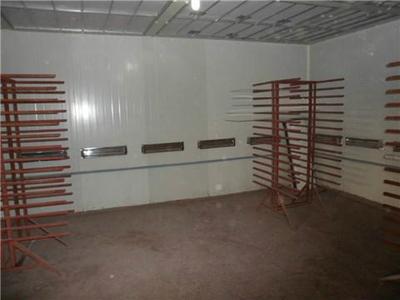
- 烘箱/烘道:通过加热加速涂料固化,提高漆膜性能。
- UV固化设备:用于UV漆涂装,瞬间固化,效率极高。
- 红外线干燥:适合复杂形状木制品的局部加热干燥。
4. 打磨与除尘设备
- 砂光机:用于底漆打磨,确保下一道涂层附着力。
- 除尘系统:涂装前必须彻底清除木屑和灰尘,否则会造成漆面颗粒、麻点等缺陷。
三、家具涂装工艺流程
典型的家具涂装流程包括以下步骤:
- 白坯处理:打磨木坯,去除毛刺、污渍,填补缺陷。
- 封闭底漆:封闭木材导管,防止涂料下渗,减少漆量消耗。
- 打磨:底漆干燥后打磨,去除粗糙不平。
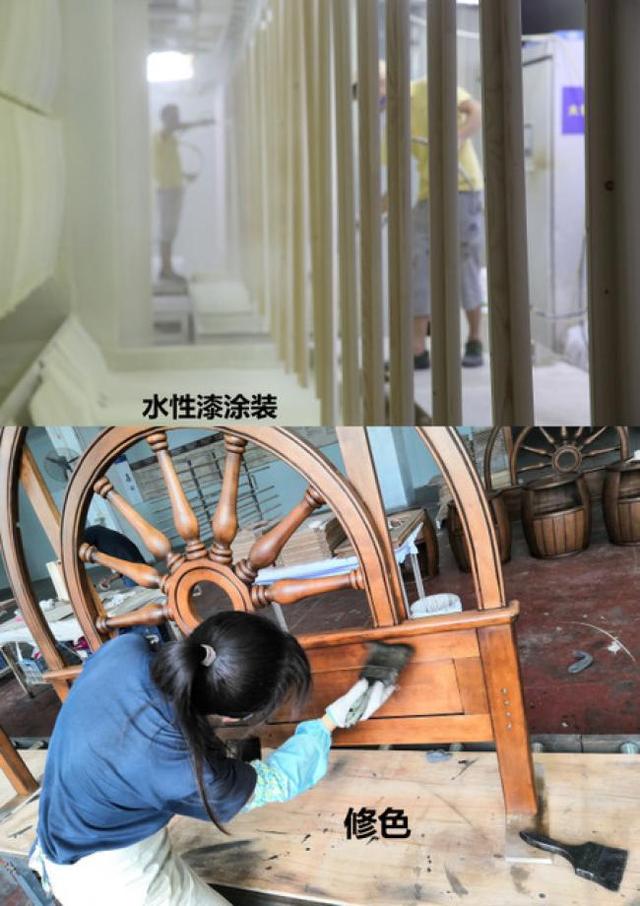
- 着色(可选):根据设计需求进行擦色、修色或喷涂色漆。
- 底漆喷涂:一般喷涂2-3道底漆,每道之间打磨。
- 面漆喷涂:喷涂1-2道面漆,决定最终光泽和手感。
- 干燥与固化:根据涂料类型选择适当的干燥方式。
- 抛光与修整:对于高光产品,需进行抛光处理。
四、常见涂装方式对比
| 涂装方式 | 优点 | 缺点 | 适用场景 |
|---------|------|------|---------|
| 空气喷涂 | 效果好,适应性强 | 涂料利用率低(30%-50%) | 小批量、高装饰性家具 |
| 高压无气喷涂 | 效率高,漆膜厚 | 雾化效果粗糙 | 底漆、实色面漆 |
| 静电喷涂 | 利用率高,环保 | 对木材导电性有要求 | 批量板式家具、木门 |
| 手工刷涂 | 设备简单 | 效率低,平流性差 | 修补、小型木制品 |
五、选择喷漆系统的关键因素
- 生产规模:大批量生产应优先考虑自动喷涂线或静电喷涂;小批量多品种则适合手工喷枪配合水帘柜。
- 涂料类型:PU、PE、NC、UV、水性漆等不同涂料对设备和干燥方式要求不同。
- 产品形状:平面板材适合自动喷涂;异形件则需手工或机械臂喷涂。
- 环保要求:水性漆和UV漆是趋势,需配备相应的恒温恒湿喷房或UV固化机。
- 表面效果要求:高光、哑光、开放漆、封闭漆等效果直接影响设备选型和工艺路线。
六、常见涂装缺陷与对策
- 颗粒:环境除尘不彻底,漆液未过滤。对策:加强除尘,使用滤网过滤涂料。
- 流挂:噴涂过厚或稀释过度。对策:控制漆膜厚度,调整粘度。
- 橘皮:雾化不良或干燥过快。对策:调整喷枪气压与出漆量,选择合适的稀释剂。
- 附着力差:底材处理不当或底漆与面漆不匹配。对策:彻底打磨,选用配套涂料体系。
- 色差:着色不均匀或涂料批次不同。对策:标准化操作,同一批次涂料先用。
七、环保与安全
现代家具涂装必须重视环保与安全:
- 推广水性木器漆、UV漆、粉末涂料等低VOC涂料。
- 喷房排风须经废气处理设备(如活性炭吸附、催化燃烧)达标排放。
- 操作人员需佩戴防毒面具、防护眼镜和防静电工服。
- 喷漆区域严禁烟火,电气设备须防爆。
八、
家具与木制品喷漆系统是一个涉及设备、工艺、材料、环境的综合性工程。选择合适的涂装方式,优化工艺流程,严格控制质量,并兼顾环保与安全,才能真正实现高效、高品质的家具涂装。随着智能制造和环保法规的不断推进,自动化、水性化、UV固化将成为未来家具涂装的主流方向。企业应根据自身产品定位和产能需求,科学配置喷漆系统,从而在激烈的市场竞争中占据优势。
如若转载,请注明出处:http://www.njcqs.com/product/52.html
更新时间:2026-10-18 15:20:21