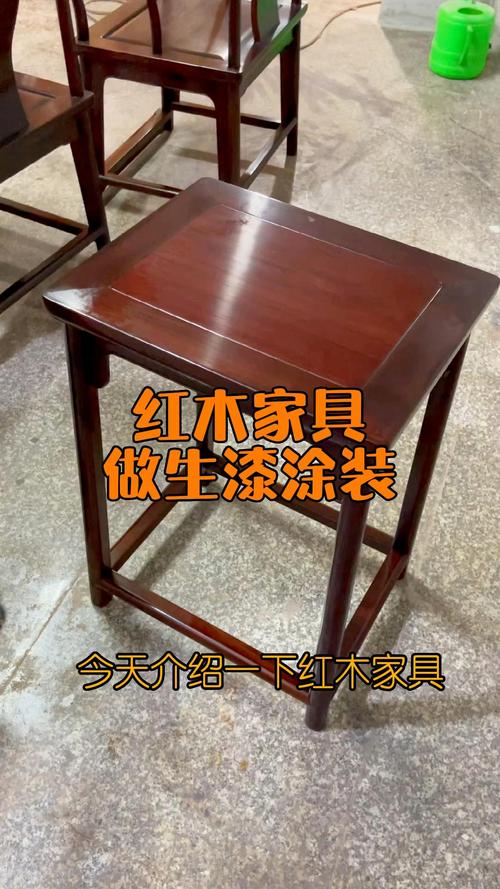
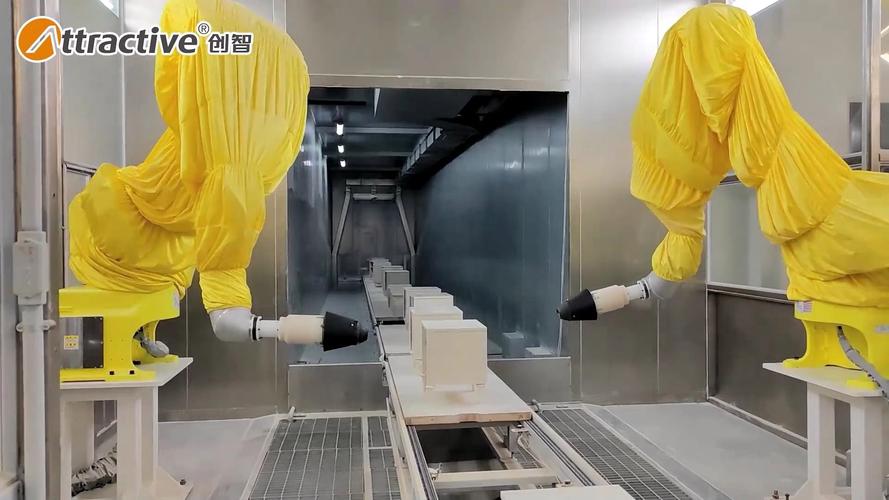
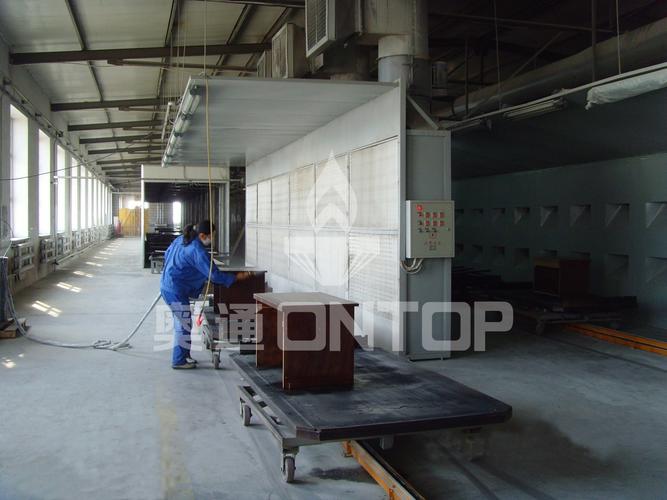
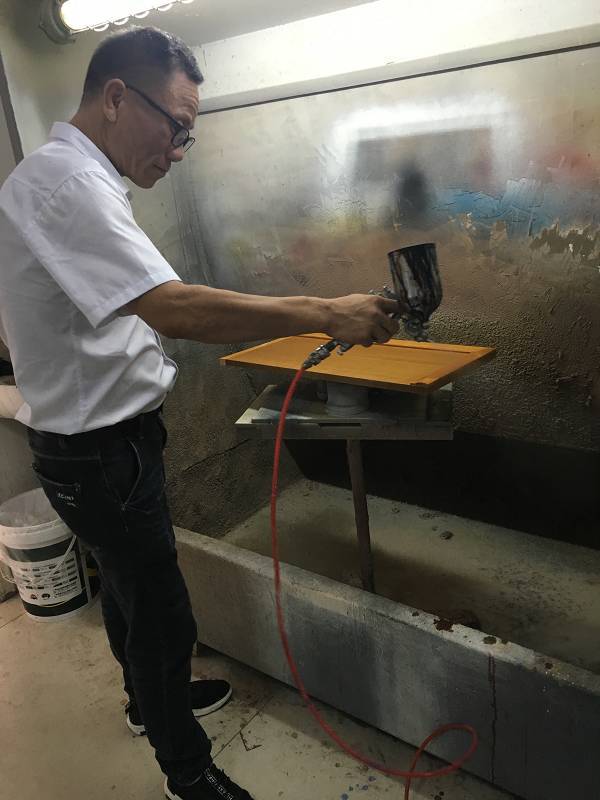
实木家具涂装第三步 从底漆到面漆的完整涂装生产工艺
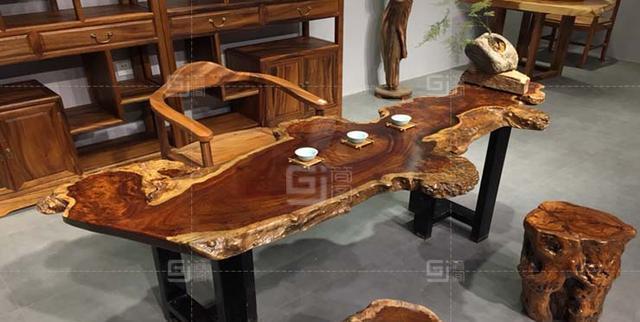
实木家具的涂装是生产流程中技术含量最高、对环境要求最严的环节之一。它不仅赋予家具美观的表面,更起到保护木材、延长使用寿命的作用。在实木家具制造的完整工艺中,涂装通常被安排在木工打磨之后,作为第三步核心工序。这一阶段涵盖多个精细步骤,每一步都直接影响最终的漆膜质量、手感与耐久性。
一、涂装前的表面处理
进入涂装车间前,白坯必须经过彻底打磨和清洁。打磨通常从180目砂纸开始,逐级过渡到240目甚至320目,确保木材表面光滑无毛刺,同时去除木工阶段留下的胶痕、划痕和污渍。对于有节疤或颜色不均的木材,需进行局部修补和漂白处理,保证底色均匀。
清洁环节同样关键。使用除尘布、压缩空气或粘性擦拭布去除所有粉尘,避免涂装后出现颗粒、缩孔等缺陷。车间环境需控制在温度20-25℃、相对湿度50%-65%之间,并保持正压送风,防止灰尘进入。
二、底漆涂装
底漆是涂装体系的基础,主要功能是封闭木材导管、提供填充性、增加面漆附着力。实木家具常用硝基底漆(NC)、聚氨酯底漆(PU)或水性底漆。
第一步:头道底漆
采用喷涂或刷涂方式,将底漆均匀涂布于木材表面。喷涂时枪距保持在20-25厘米,走枪速度稳定,避免流挂或漏喷。头道底漆黏度较低,旨在渗透木材纤维,形成第一层封闭。
第二步:干燥与打磨
底漆干燥后(依产品说明,通常常温2-4小时或烘干30-60分钟),用320-400目砂纸打磨。打磨目的是去除表面颗粒、毛刺,并增加下一道涂层的结合力。打磨后再次除尘。
第三步:二道底漆与填孔
对于导管较深的木材(如橡木、水曲柳),需进行填孔处理。使用与木材颜色匹配的填孔剂,刮涂或喷涂后擦净表面,仅保留导管中的填充物。随后再喷一道底漆,干燥后打磨至600目左右。此时表面应形成一层均匀、平滑的底漆层。
三、面漆涂装
面漆决定家具的最终外观、手感与防护性能。面漆可分为清漆(透明)和色漆(不透明)两类,实木家具多采用清漆以展现天然木纹。
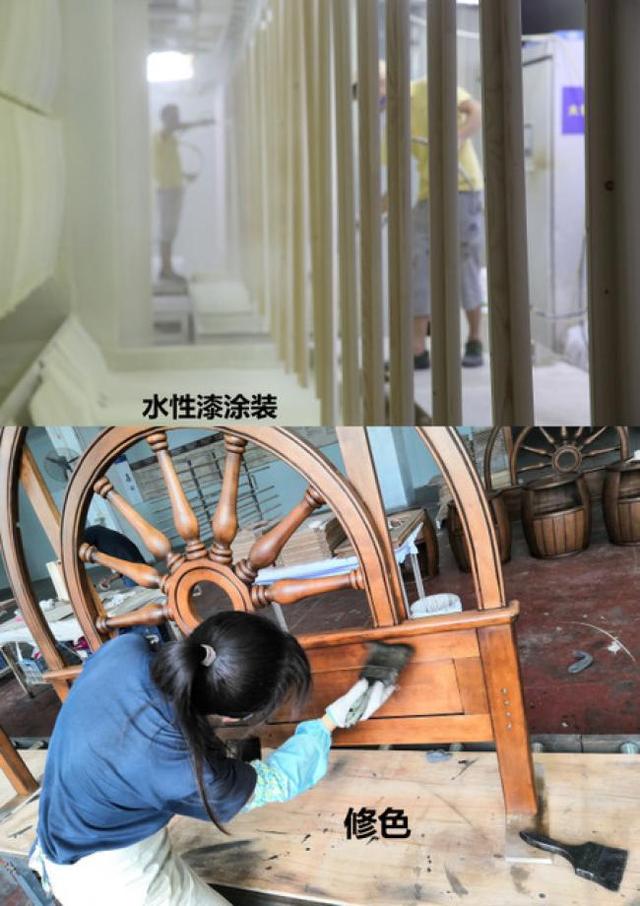
第一步:修色与调色
若需要统一颜色或调整色调,可在底漆层上进行修色。使用修色剂(如调色液)通过喷涂或擦拭方式,使整体颜色均匀一致。修色后需干燥并检查颜色是否符合标准。
第二步:面漆喷涂
面漆通常喷涂两到三遍。第一遍面漆黏度略低,便于流平;干燥后轻轻打磨(600-800目),去除灰尘和轻微橘皮。第二遍面漆黏度稍高,喷涂后形成丰满漆膜。若需更高光泽或特殊效果(哑光、半哑光),可在最后一遍调整配方。
喷涂时注意环境洁净,避免灰尘落于湿膜表面。每遍涂装间隔需保证充分干燥,防止咬底或起泡。
第三步:干燥与固化
面漆干燥分为表干和实干。表干后即可进入流平区,实干通常需要24小时以上(视涂料类型)。对于PU漆,还需一定时间完成交联固化,期间应避免碰撞和污染。
四、抛光与后处理
面漆完全固化后,若追求高光或消除表面微小瑕疵,可进行抛光。使用抛光膏和羊毛轮,低速轻压,使漆膜呈现镜面光泽。哑光面则一般不做抛光,仅检查表面均匀度。
最后进行质量检验:检查漆膜附着力(划格法)、硬度(铅笔硬度)、光泽度、颜色一致性以及表面缺陷(颗粒、流挂、缩孔)。合格后方可进入包装工序。
五、涂装常见问题与对策
- 颗粒:环境除尘不净或涂料过滤不足,需加强清洁和过滤。
- 流挂:喷涂过厚或稀释过度,应调整黏度和枪距。
- 橘皮:流平不良或溶剂挥发过快,可添加流平剂或调整干燥条件。
- 附着力差:底漆打磨不足或木材含油,需彻底打磨并选用合适底漆。
##
实木家具涂装第三步(涂装步骤)是一项系统性工程,从表面处理到底漆、面漆再到抛光,每一步都需要严格控制工艺参数。优质的涂装不仅让家具赏心悦目,更提升了其耐用性和价值。生产企业应根据木材特性、涂料类型和客户要求,制定标准作业程序,并持续培训员工,才能稳定输出高品质的实木家具产品。
如若转载,请注明出处:http://www.njcqs.com/product/56.html
更新时间:2026-10-18 23:07:25